
Mã lệnh G-code trong chương trình phay CNC

Cấu trúc một dòng lệnh trong chương trình phay CNC
Mỗi dòng chương trình, còn gọi là một block, có thể chứa nhiều thành phần. Với dòng N30 G01 X20. Y10. F120., bạn có thể đọc theo số thứ tự dòng -> kiểu chuyển động -> toạ độ đích -> lượng chạy dao. Nếu trước đó chương trình đã chọn G90, G21 và G94, dòng nay yêu cầu dao di chuyển theo đường thẳng đến X = 20mm và Y = 10mm trong hệ toạ độ làm việc đang chọn, với lượng chạy dao 120mm/phút.
|
Ký hiệu |
Ý nghĩa khi đọc chương trình phay CNC |
|
N |
Số thứ tự dòng, giúp xác định vị trí trong chương trình khi được sử dụng. |
|
G |
Mã quy định chức năng hoặc chế độ, chẳng hạn G01 cho chuyển động thẳng. |
|
X, Y, Z |
Giá trị theo các trục. Với G90, đọc là tọa độ đích. Với G91, đọc là độ dịch chuyển từ vị trí hiện tại. |
|
F |
Lượng chạy dao. Trong chế độ G94 kết hợp với G21, giá trị F được đọc theo mm/phút. |
|
S |
Giá trị tốc độ trục chính. Trong chương trình phay thông thường, S được đọc theo vòng/phút. |
|
M |
Mã điều khiển chức năng phụ, chẳng hạn M03 để quay trục chính theo chiều kim đồng hồ. |
Khi đọc mã lệnh G-code trên một dòng chỉ có toạ độ, hãy tìm lại mã chuyển động và giá trị F đang có hiệu lực, đồng thời, phân biệt F với S. Một giá trị cho biết dao tiến dọc đường chạy nhanh đến đâu, giá trị kia cho biết trục chính quay bao nhiêu vòng một phút.

Các mã G-code trên máy CNC thường gặp khi phay
|
Mã lệnh |
Chức năng |
Cách đọc trong chương trình phay |
|
G00 |
Định vị nhanh |
Xác định điểm đích khi dao tiếp cận vị trí gia công hoặc rút khỏi vùng cắt. |
|
G01 |
Nội suy đường thẳng |
Đọc tọa độ đích và lượng chạy dao F đang có hiệu lực. |
|
G02 |
Nội suy cung tròn theo chiều kim đồng hồ |
Đọc mặt phẳng nội suy, điểm đầu, điểm cuối và dữ liệu xác định cung. |
|
G03 |
Nội suy cung tròn ngược chiều kim đồng hồ |
Đọc các thông tin tương tự G02 và xác định chiều chạy cung theo mã lệnh. |
|
G17 |
Chọn mặt phẳng XY |
Dùng để đọc các cung tròn lập trình trên mặt phẳng XY. |
|
G20 / G21 |
Chọn hệ inch / hệ mét |
Xác định đơn vị của các giá trị tọa độ và thông số liên quan. |
|
G54 |
Chọn hệ tọa độ làm việc số 1 |
Đọc tọa độ theo gốc làm việc đã thiết lập trong G54. |
|
G90 / G91 |
Chọn tọa độ tuyệt đối / gia số |
Xác định giá trị trục được tính từ gốc tọa độ hay từ vị trí hiện tại. |
|
G94 |
Chọn lượng chạy dao theo phút |
Kết hợp với G21 để đọc F theo mm/phút. |
|
G43 |
Bù chiều dài dao |
Đối chiếu địa chỉ H với mục bù chiều dài đã thiết lập cho dao. |
Khi gặp một lệnh G02 hoặc G03, hãy lấy điểm cuối của chuyển động trước làm điểm đầu của cung. Sau đó, đọc toạ độ đích cùng R nếu chương trình khai báo bán kính, hoặc đọc các địa chỉ tâm cung theo quy ước của bộ điều khiển. Khi đọc chương trình trên hệ điều khiển khác, hãy tra tài liệu của đúng hệ và phiên bản đang dùng.
Cách đọc toạ độ và xác định vị trí dao phay CNC
Khi đọc mã lệnh G-code có các giá trị X,Y và Z, hãy xác định đơn vị đo, hệ toạ độ làm việc và chế độ toạ độ. Ví dụ, cụm G21 G54 G90 cho biết chương trình dùng đơn vị milimét và đọc toạ độ đích theo gốc làm việc G54. Vị trí thực tế của gốc này trên phôi phụ thuộc vào cách người vận hành thiết lập.
Giả sử dao đang ở X = 10 mm, Y = 5 mm trong hệ G54. Cùng giá trị X20. Y10. sẽ cho hai điểm đích khác nhau tuỳ chế độ đang dùng.
|
Dòng lệnh |
Cách đọc |
Vị trí đích |
|
G90 G01 X20. Y10. |
Đi đến tọa độ X = 20 và Y = 10 trong hệ G54. |
X = 20 mm, Y = 10 mm |
|
G91 G01 X20. Y10. |
Từ vị trí hiện tại, dịch thêm 20 mm theo X và 10 mm theo Y. |
X = 30 mm, Y = 15 mm |
Với trục Z, hãy xác định Z = 0 nằm ở đâu trước khi diễn giải chiều sâu. Nếu mặt trên của phôi được đặt tại Z0 và chương trình dùng G90, vị trí Z-1. nằm thấp hơn mặt trên 1 mm. Khi đọc chương trình trên máy, cần đối chiếu cả giá trị bù chiều dài dao để xác định đúng vị trí đầu dao so với phôi.
Ví dụ đọc mã lệnh G-code trong chương trình chạy biên dạng
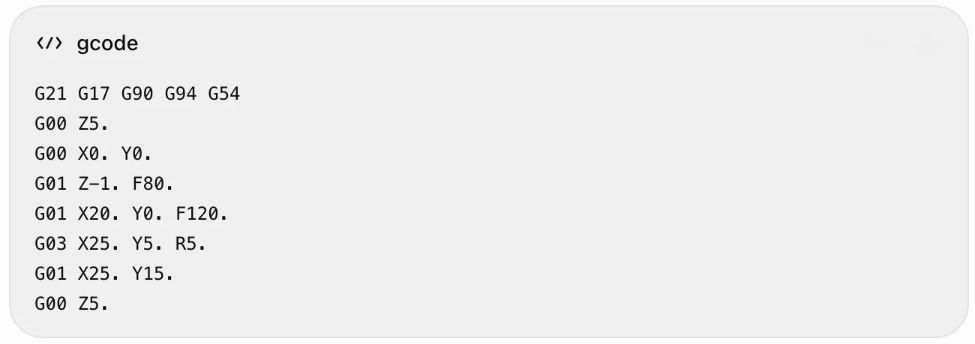
Để đọc mã lệnh G-code, hãy theo dõi đường chạy tâm dao qua hai đoạn thẳng nối bằng một góc lượn. Giả sử mặt trên của phôi trùng với Z0 trong hệ G54. Đoạn trích bắt đầu sau bước thiết lập dao, bù chiều dài và trục chính. Các giá trị toạ độ, bán kính và lượng chạy dao được chọn để minh hoạ cách đọc. Chế độ cắt thực tế cần được xác định theo dao, vật liệu và điều kiện gia công.

|
Dòng lệnh |
Cách đọc đường chạy dao |
|
G21 G17 G90 G94 G54 |
Dùng đơn vị mm, chọn mặt phẳng XY, đọc tọa độ tuyệt đối theo G54 và tính F theo mm/phút. |
|
G00 Z5. |
Định vị nhanh đến Z = 5 mm, cao hơn mặt trên của phôi 5 mm theo giả định của ví dụ. |
|
G00 X0. Y0. |
Di chuyển nhanh đến X = 0, Y = 0 và giữ Z ở 5 mm. |
|
G01 Z-1. F80. |
Hạ dao theo trục Z đến vị trí thấp hơn mặt phôi 1 mm, với lượng chạy dao 80 mm/phút. |
|
G01 X20. Y0. F120. |
Chạy thẳng đến X = 20, Y = 0, giữ nguyên Z và đổi lượng chạy dao thành 120 mm/phút. |
|
G03 X25. Y5. R5. |
Từ X = 20, Y = 0, chạy cung 90° ngược chiều kim đồng hồ đến X = 25, Y = 5 với bán kính 5 mm. |
|
G01 X25. Y15. |
Chuyển lại sang chạy thẳng theo chiều dương của Y đến Y = 15, giữ X = 25 và tiếp tục dùng F120. |
|
G00 Z5. |
Chuyển sang chạy nhanh và rút dao lên Z = 5 mm. |
Ở dòng chạy cung, điểm đầu được xác định từ dòng G01 ngay trước đó và F120. vẫn có hiệu lực. Tương tự, các dòng chạy biên dạng trong ví dụ giữ nguyên Z-1. vì chương trình chỉ yêu cầu di chuyển trong mặt phẳng XY. Đây là cách lần theo đường chạy dao khi một dòng chỉ ghi những giá trị cần thay đổi.
Lưu ý khi đọc chương trình phay CNC
Khi rà soát các mã lệnh G-code trên máy CNC, hãy bắt đầu từ các lệnh thiết lập rồi lần theo đường chạy từ lúc dao tiếp cận phôi đến lúc rút dao. Trình tự này giúp bạn phát hiện những điểm cần đối chiếu với bản vẽ và cách gá đặt thực tế.
Đơn vị và chế độ toạ độ: Kiểm tra G20 hoặc G21, đồng thời để ý những vị trí chuyển qua lại giữa G90 và G91.
Gốc phôi và bù chiều dài dao: Đối chiếu hệ toạ độ làm việc, vị trí Z0, mã dao và mục bù H với thiết lập trên máy.
Hành trình chạy nhanh: Xem từng đoạn G00 khi dao tiến vào hoặc rời phôi, đặc biệt là khoảng hở với phôi, ê tô và đồ gá.
Đường chạy cung và bù bán kính dao: Đối chiếu mặt phẳng nội suy, chiều cung, điểm đầu và điểm cuối. Nếu chương trình dùng G41 hoặc G42, kiểm tra phía bù theo hướng chuyển động của dao.
Lượng chạy dao và tốc độ trục chính: Kiểm tra F và S theo từng nguyên công, kể cả những dòng kế thừa giá trị từ đoạn trước. Khi bộ điều khiển có chế độ mô phỏng đồ hoạ, dùng chế độ này để kiểm tra quỹ đạo trước khi vận hành.